


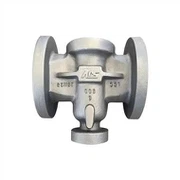
ریخته گری کم فشار آلیاژ آلومینیوم
ریخته گری در اثر فشار متبلور و جامد می شود و می تواند تغذیه کافی به دست آورد، بنابراین ریخته گری به دست آمده ساختار متراکم تر و خواص مکانیکی بالاتری دارد.
ریخته گری در اثر فشار متبلور و جامد می شود و می تواند تغذیه کافی به دست آورد، بنابراین ریخته گری به دست آمده ساختار متراکم تر و خواص مکانیکی بالاتری دارد. برای مثال، پس از عملیات حرارتی T6 ریختهگریهای کم فشار، استحکام کششی میتواند به 345-398MPa، حداقل کشیدگی میتواند به حدود 2.5 درصد برسد و سختی برینل HB میتواند به حدود 110-130 برسد. این خواص مکانیکی بالاتر از ریختهگری گرانشی است (ریختهگری با فشار کم روشی است مصالحهآمیز بین ریختهگری با فشار بالا و ریختهگری گرانشی) ریخته گری، آلومینیوم برنز و سایر ریخته گری ها تجربه تولید غنی دارند. انتظار می رود که سازندگان کشورهای مختلف در مورد ریخته گری کم فشار آلیاژ آلومینیوم پرس و جو کنند.
توضیحات محصول
شرایط اساسی ریخته گری فشار کم آلیاژ آلومینیوم
1. استانداردهای پیاده سازی: این شرکت به شدت گواهینامه ISO9001 و TS 16949 را اجرا می کند.
2. استانداردهای مواد محصول: ISO، GB، ASTM، SAE، ISO، EN، DIN، JIS، BS
3. فرآیندهای اصلی: ریختهگری شن و ماسه، ریختهگری سرمایهگذاری سیلیس، ریختهگری سرمایهگذاری شیشه آب، ریختهگری پوسته، سوراخزدایی، انفجار شن، ماشینکاری، عملیات حرارتی، آزمایش نشت، عملیات سطح و غیره.
4. مواد موجود:
ریخته گری آلیاژ آلومینیوم، ریخته گری آلیاژ آلومینیوم سیلیکون، ریخته گری آلیاژ مس آلومینیوم، ریخته گری آلیاژ آلومینیوم منیزیم، برنز آلومینیوم، برنز قلع، برنز سیلیکون، برنز آلومینیوم، برنج، مس قرمز، آلیاژ تیتانیوم، فولاد منگنز بالا، فولاد با کل نیکرم بالا ، فولاد کربنی، فولاد آلیاژی، فولاد ضد زنگ، آهن خاکستری، چدن، فولاد ریخته گری، آلومینیوم ریخته گری و غیره با توجه به نیاز مشتری.

فرایند تولید
پارامترهای فرآیند ریختن ریخته گری کم فشار آلیاژ آلومینیوم را می توان به صورت دستی کنترل کرد و با توجه به ساختارهای مختلف ریخته گری و مواد مختلف قالب ریخته گری تعیین می شود. هنگام ریختن، فلز مذاب تحت عمل فشار قابل کنترل پر می شود، که می تواند سرعت پر شدن را بهتر کنترل کند و از پر شدن صاف فلز مذاب اطمینان حاصل کند، که می تواند از پرتاب، ضربه و پاشیدن فلز مذاب در حین پر کردن جلوگیری کند. پدیده، کاهش تشکیل آخالهای سرباره، بهبود کیفیت ریختهگریها، کاهش عیوب ریختهگری، و به طور کلی میتوان میزان عبور را در حدود 90 درصد کنترل کرد. در فرآیند ریختهگری با فشار کم، میزان استفاده از فلز مذاب بالا است و سیستم دروازهای نسبتاً ساده است که میتواند رایزر را کاهش دهد و فلز مذابی که جامد نشده است نیز میتواند به بوته بازگردانده شود و تلفات را کاهش دهد. علاوه بر این، ریخته گری کم فشار برای مواد قالب نیاز خاصی ندارد و مواد زیادی برای قالب ها مناسب است و هزینه قالب ها کم است (ریخته گری فشار قوی یک قالب فلزی است و هزینه، چرخه و الزامات ساخت نسبتاً بالا هستند). علاوه بر این، تجهیزات ریخته گری کم فشار نسبتاً ساده است، سرمایه گذاری یک بار مصرف نسبتاً کوچک است، فضای کف کوچک است و تحقق اتوماسیون آسان است.
در فرآیند ریخته گری کم فشار، با توجه به نوع ریخته گری و ریخته گری، نحوه اعمال فشار نیز متفاوت است، به عنوان مثال:
1. شارژ کم فشار. فقط از پر کردن با فشار کم استفاده می شود، از فشار کریستالیزاسیون استفاده نمی شود (قالب زیاد است، رایزر وجود دارد و ریخته گری بسته نیست). ریخته گری کم فشار شن و ماسه بیشترین استفاده را دارد و می توان از این فرآیند برای برخی ریخته گری های متوسط و بزرگ استفاده کرد.
2. تبلور پایدار. پس از اینکه فلز مذاب حفره را پر کرد، فشار تثبیت می شود و قالب ریخته گری تحت این فشار متبلور و جامد می شود تا کاملاً جامد شود. به طور کلی برای ریخته گری قالب شن و ماسه سبز آلیاژی و قالب های فلزی با دیواره نازک و ریخته گری پیچیده مناسب است.
3. به آرامی تحت فشار قرار دهید و متبلور شوید. پس از پر شدن، ابتدا فشار تثبیت می شود، به طوری که سطح ریخته گری ابتدا به صورت یک پوسته سخت جامد می شود و سپس فشار برای تبلور و انجماد افزایش می یابد. به طور کلی برای ریخته گری با شن و ماسه با فشار کم مناسب است و معمولاً ریخته گری با دیواره ضخیم ریخته می شود. به دلیل محدودیت استحکام قالب ریخته گری، فشار تبلور را نمی توان به سرعت افزایش داد تا اطمینان حاصل شود که قطعات ریخته گری می توانند تحت فشار ثابت پوسته شوند.
4. تبلور سریع سوپرشارژ. پس از اینکه فلز مذاب حفره را پر کرد، فشار به سرعت افزایش مییابد تا قالب ریختهگری در فشار تبلور بالاتر جامد شود، که اساساً مشابه فرآیند کریستالیزاسیون آهسته تحت فشار است، با این تفاوت که پس از پر کردن، فرآیند پوستهکاری پایدار وجود ندارد. به طور کلی برای ریخته گری کم فشار قالب های فلزی مناسب است. برای خنکسازی و خنکسازی سریع قالبهای ریختهگری، با پیشرفت موج خودروهای سبک وزن، آلیاژهای آلومینیوم به دلیل مزایای وزن سبک و عملکرد عالی استحکام، بیشتر و بیشتر در خودروها استفاده میشوند. با جایگزینی تدریجی وسایل نقلیه سوخت با وسایل نقلیه الکتریکی، استفاده از آلیاژهای آلومینیوم در خودروها فقط افزایش می یابد و به سمت یک روند در مقیاس بزرگ توسعه می یابد که الزامات جدیدی را برای فناوری ریخته گری آلیاژ آلومینیوم مطرح می کند. در حال حاضر، در فرآیند ریخته گری آلیاژ آلومینیوم به دلیل مواد، قالب، تکنولوژی، سطح اپراتور و غیره، عیوب وجود دارد. همچنین نقص های داخلی وجود دارد که با چشم غیر مسلح قابل تشخیص نیست. معمولاً از آشکارسازهای نقص اشعه ایکس برای تشخیص استفاده می شود. عیوب را از بین ببرید و از مشکلات کیفی ناشی از محصولات معیوب جلوگیری کنید.
Defects از آلیاژ آلومینیوم ریخته گری کم فشار
● پس از ورود فلز مذاب به حفره در طی فرآیند دایکاست، یک لایه فلزی بسیار نازک و ناقص را تشکیل میدهد، توسط فلز مذاب بعدی جبران میشود و آثاری برای ایجاد عیوب قابل مشاهده باقی میگذارد.
● دمای بسیار پایین قالب نیز باعث نقص ریخته گری می شود.
● سطح مقطع اسپرو خیلی کوچک است و به درستی قرار نمی گیرد که باعث پاشش شود.
● فشار ناکافی روی فلز مذاب از دستگاه ریخته گری می تواند باعث تخلخل داخلی یا عیوب قابل مشاهده خارجی شود.
● سطح حفره ناهموار یا ترک خورده قالب دایکاست عیوب آشکاری را برای قطعات دایکاست به همراه خواهد داشت.
● مواد قالب ریخته گری نامناسب یا فرآیند عملیات حرارتی نادرست، تغییر بسیار زیاد در اختلاف دمای قالب ریخته گری گرم و سرد، دمای ریختن بیش از حد، پیش گرمایش ناکافی قالب دایکاست و غیره که منجر به عیوب ریخته گری دایکاست؛
● اگر آلیاژ آلومینیوم حاوی روی، آهن، مس یا ناخالصی های بیش از حد باشد، باعث ایجاد نقص در ورود سرباره می شود.
● سایر عیوب ناشی از فرآیند ریخته گری نامعقول و غیره.
عیوب متداول بالا در ریخته گری آلیاژ آلومینیوم ممکن است مستقیماً بر کیفیت و عملکرد قطعات دایکاست تأثیر بگذارد. عیوب سطحی با چشم غیرمسلح قابل مشاهده است و فرآیند دایکاست با بررسی کیفیت مواد، بهبود سطح تکنسین ها و تنظیم فرآیند و تجهیزات بهینه می شود. ، بهبود کیفیت محصول. برای منافذ داخلی، حبابهای هوا، شلی و آخالهای سرباره، استفاده از اشعه ایکس مناسب برای آزمایشهای غیر مخرب ضروری است.
فرآیند ارسال بازیگری
1. عملیات حرارتی: بازپخت، کربن کردن، معتدل کردن، خاموش کردن، نرمال کردن، معتدل کردن سطح
2. تجهیزات پردازش: CNC، WEDM، تراش، دستگاه فرز، دستگاه حفاری، آسیاب و غیره.
3. درمان سطح: پاشش پودر، آبکاری کروم، رنگ آمیزی، سندبلاست، آبکاری نیکل، گالوانیزه، سیاه شدن، پرداخت، آبی و غیره.
قالب ها و وسایل بازرسی
1. عمر قالب: معمولاً نیمه دائمی است. (به جز فوم از دست رفته)
2. زمان تحویل قالب: 10-25 روز، (با توجه به ساختار محصول و اندازه محصول).
3. ابزار و نگهداری قالب: Zhongwei مسئول قطعات دقیق است.
کنترل کیفیت
1. کنترل کیفیت: میزان نقص کمتر از 0.1 درصد است.
2. نمونه ها و اجرای آزمایشی 100 درصد در طول تولید و قبل از حمل و نقل، بازرسی نمونه برای تولید انبوه مطابق با استانداردهای ISDO یا الزامات مشتری بازرسی خواهند شد.
3. تجهیزات تست: تشخیص عیب، تحلیلگر طیف، تحلیلگر تصویر طلایی، دستگاه اندازه گیری سه مختصات، تجهیزات تست سختی، دستگاه تست کشش.
4. ارائه خدمات پس از فروش.
5. کیفیت را می توان ردیابی کرد.
کاربرد
ریخته گری کم فشار اولین تکنولوژی ریخته گری ضد گرانش است و از دهه 1940 در تولیدات صنعتی استفاده شده است. امروزه ریخته گری کم فشار عمدتاً برای تولید قطعات آلیاژ آلومینیوم و آلیاژ منیزیم مانند چرخ های خودرو در صنعت خودروسازی، بلوک های سیلندر موتورهای احتراق داخلی، سرسیلندرها، پیستون ها، محفظه موشک، پروانه ها، چرخ های هدایت باد و سایر قطعات ریخته گری استفاده می شود. با اشکال پیچیده و الزامات کیفیت بالا. هنگام استفاده از ریخته گری کم فشار برای تولید ریخته گری کم فشار آلیاژ آلومینیوم، مانند چرخ های فولادی ریخته گری، باید از مواد نسوز مخصوص برای رایزر استفاده شود. ریخته گری کم فشار را می توان برای ریخته گری های آلیاژ مس کوچک مانند اتصالات لوله، شیرهای آب در حمام و غیره نیز اعمال کرد. این فناوری در خارج از کشور صنعتی شده است.




ارسال درخواست
