


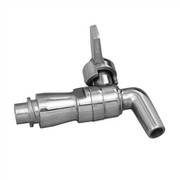
قفل تنه ریخته گری موم گم شده
اگر با باز کردن یک پیچ از هر دو طرف نمیتوانید آن را در جای خود تنظیم کنید، همه پیچها را باز کنید، موقعیت درپوش جعبه دم را تنظیم کنید، سپس پیچهای پایین هر دو طرف را ببندید، موقعیت را تنظیم کنید و در نهایت دو قسمت بالایی را محکم کنید. پیچ ها. پس از تنظیم شکاف درب جعبه دم عقب، سعی کنید قفل جعبه دم عقب را چندین بار باز و بسته کنید تا مطمئن شوید که دستگاه قفل و قفل دما می توانند در یک راستا باشند، در غیر این صورت، می توانید پیچ قفل را باز کنید. پانل عقب برای تنظیم موقعیت قفل.
معرفی محصول
|
قفل تنه ریخته گری موم گم شده است |
||||||||
|
مورد |
مواد |
فرایند تولید |
دمای پخت |
قالب |
سفارشی |
|||
|
قفل تنه ریخته گری موم گم شده است |
سفارشی با توجه به نیاز مشتری |
ریخته گری سرمایه گذاری |
1680 درجه |
سفارشی شود |
آره |
|||
|
مواد موجود |
فولاد کربن، فولاد آلیاژی، آلیاژ آلومینیوم، فولاد ضد زنگ کم کربن، آلیاژ تیتانیوم (Ti، TC4)، آلیاژ مس، آلیاژ با دمای بالا (718، 713) |
|||||||
|
صافی |
دقت ابعادی |
تراکم محصول |
درمان ظاهر |
وزن مناسب |
||||
|
زبری 1-5μm |
(±{0}}.1 درصد -±0.5 درصد ) |
7.8 گرم / سانتی متر مکعب |
با توجه به نیاز مشتری |
3 گرم-4 کیلوگرم) |
||||
نحوه تنظیم قفل صندوق عقب
پوشش صندوق عقب و لولا معمولاً با چهار پیچ ثابت می شوند، صندوق عقب را باز کنید و اولین پیچ بالای لولا را در هر طرف باز کنید.
درپوش جعبه دم عقب را به چپ و راست فشار دهید و به آرامی تراز را پایین بیاورید تا شکاف های دو طرف تقریباً یکسان شود، سپس به آرامی درپوش جعبه دم عقب را باز کنید و پیچ ها را ببندید.
اگر با باز کردن یک پیچ از هر دو طرف نمیتوانید آن را در جای خود تنظیم کنید، همه پیچها را باز کنید، موقعیت درپوش جعبه دم را تنظیم کنید، سپس پیچهای پایین هر دو طرف را ببندید، موقعیت را تنظیم کنید و در نهایت دو قسمت بالایی را محکم کنید. پیچ ها
پس از تنظیم شکاف درب جعبه دم عقب، سعی کنید قفل جعبه دم عقب را چندین بار باز و بسته کنید تا مطمئن شوید که دستگاه قفل و قفل دما می توانند در یک راستا باشند، در غیر این صورت، می توانید پیچ قفل را در قسمت عقب باز کنید. پانل برای تنظیم موقعیت قفل.
جهت باز شدن ترکش قفل درب را تنظیم کنید و بسته می شود. به سیلندر قفل درب پایین دقت کنید متوجه خواهید شد. منطقه بزرگ شده است، بنابراین بسته شدن آن آسان است. هر بار که در را می بندید، باید از نیروی زیادی استفاده کنید. موقعیت قفل را طوری تنظیم کنید که محل اتصال قفل به دهانه ترکش راحت تر به داخل سر بخورد و درب به راحتی بسته شود. حالت افقی قفل به طور کلی نیازی به تنظیم ندارد (مگر اینکه درهای جلو و عقب شما نیاز به تنظیم روی سطح صاف پس از بسته شدن داشته باشند، بهتر است موقعیت افقی را با یک نشانگر تخته سفید که به راحتی قابل پاک کردن است علامت گذاری کنید تا از این کار جلوگیری شود. جابجایی بیش از حد.
قبل از تنظیم، درب ماشین را از هم جدا کنید تا موقعیت تماس سگک قفل و ترکش با یکدیگر را مشاهده کنید، سپس پیچ را باز کنید، موقعیت سگک قفل را خوب تنظیم کنید، ابتدا آن را با انتهای آچار ثابت کنید (بیشتر راحت)، و احساس بسته شدن را آزمایش کنید. احساس راحتی کنید و سپس پیچ ها را محکم ببندید. ریخته گری موم گم شده قفل صندوق عقب قبلاً موقعیت قفل درب پشتی و باز شدن ترکش را تنظیم کرده است. فرآیند ریختهگری سرمایهگذاری به ساخت مدلی با موم، پیچیدن لایهای از مواد نسوز مانند خاک رس در خارج و حرارت دادن موم برای ذوب و جاری شدن اشاره دارد. به طوری که یک پوسته خالی از مواد نسوز به دست آید و سپس فلز را پس از ذوب در پوسته خالی بریزید و پس از سرد شدن فلز، مواد نسوز را خرد کنید تا قالب فلزی به دست آید. این فرآیند پردازش فلز، ریخته گری دقیق نامیده می شود که به عنوان ریخته گری قالب ذوب یا ریخته گری موم گم شده نیز شناخته می شود.

مزایا و معایب فرآیند ریخته گری سرمایه گذاری
ریخته گری سرمایه گذاری را ریخته گری سرمایه گذاری نیز می گویند. در مقایسه با سایر روش های ریخته گری و روش های قطعه سازی، ریخته گری سرمایه گذاری دارای مزایای زیر است:
1. دقت ابعادی ریختهگری بالا، مقدار زبری سطح خوب است، دقت ابعادی ریختهگری میتواند به درجه 4-6 و زبری سطح به 0 برسد.4-3 0.2μm، که می تواند تا حد زیادی کمک هزینه پردازش ریخته گری را کاهش دهد و می تواند تولید بدون پسماند را محقق کند. کاهش هزینه های تولید
2. می تواند ریخته گری با اشکال پیچیده و پردازش با روش های دیگر دشوار است. اندازه طرح ریختهگری از چند میلیمتر تا هزاران میلیمتر، حداقل ضخامت دیواره 0.5 میلیمتر، و حداقل قطر سوراخ کمتر از 1 است.0 میلیمتر است.
3. مواد آلیاژی محدود نیستند: موادی مانند فولاد کربن، فولاد ضد زنگ، فولاد آلیاژی، آلیاژ مس، آلیاژ آلومینیوم، آلیاژ با دمای بالا، آلیاژ تیتانیوم و فلز گرانبها را می توان با ریخته گری دقیق تولید کرد. برای مواد آلیاژی که جعل، جوش و برش سخت است، بیشتر برای تولید ریخته گری دقیق مناسب است.
4. انعطاف پذیری تولید بالا و سازگاری قوی. می توان از آن برای تولید انبوه و همچنین تولید دسته ای کوچک یا حتی تک تکه استفاده کرد.
به طور خلاصه، ریخته گری دقیق دارای مزایای مقیاس سرمایه گذاری کوچک، ظرفیت تولید بزرگ، هزینه تولید پایین، ساده سازی فرآیندهای پیچیده محصول و بازگشت سریع سرمایه است. بنابراین در رقابت با سایر فرآیندها و روش های تولید در موقعیت مطلوبی قرار دارد.
سیستم های تشخیص

ریخته گری سرمایه گذاری مس سیلیس سل



ارسال درخواست
